
نصب، راهاندازی و اتوماسیون صنعتی (Installation, Commissioning & Automation)
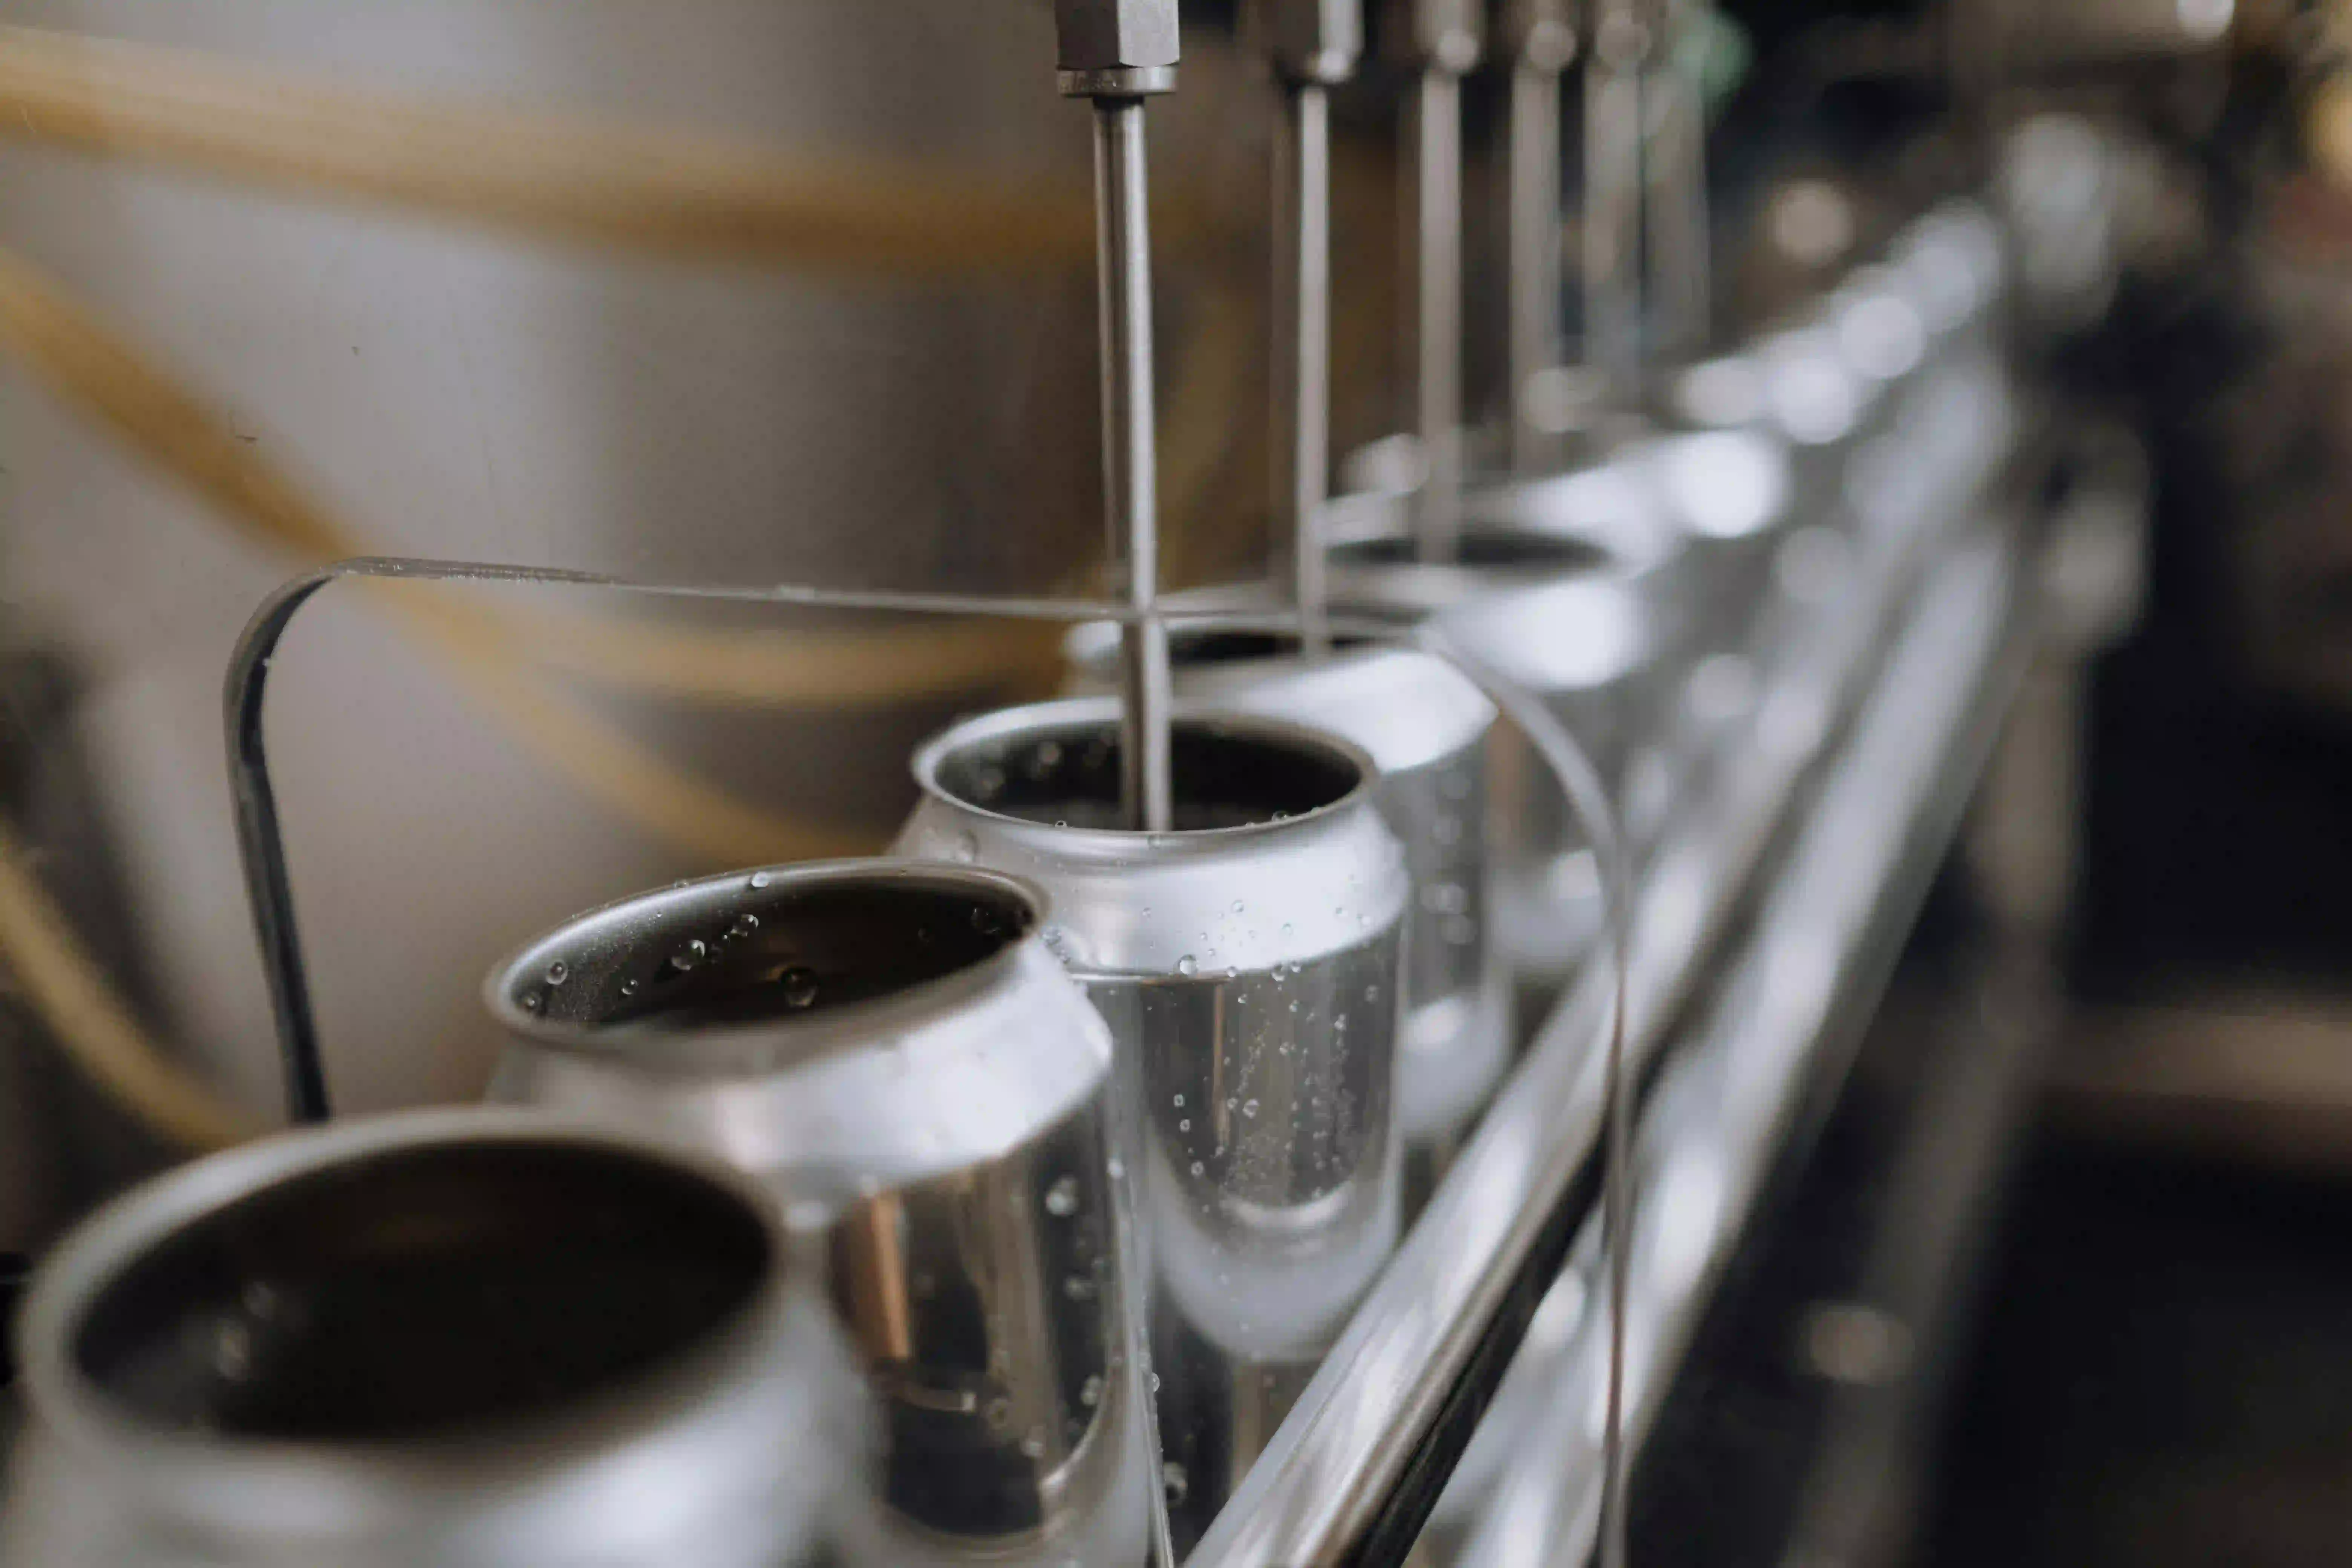
فاز نصب و راهاندازی، نقطه اتصال تمام مطالعات مهندسی، طراحیها و خریدهای انجامشده به واقعیت عملیاتی کارخانه است. این مرحله، یکی از بحرانیترین بخشهای پروژه محسوب میشود که هرگونه ناهماهنگی در آن میتواند منجر به تأخیرات پرهزینه، آسیب به تجهیزات گرانقیمت یا عدم دستیابی به ظرفیت طراحیشده گردد. تیم اجرایی ما با تکیه بر اصول مدیریت یکپارچه پروژههای صنعتی (EPCM) و سیستم مدیریت رابطها (Interface Management)، عملیات نصب مکانیکی ماشینآلات، اجرای شبکههای تأسیسات و لولهکشی (Piping)، و استقرار سیستمهای قدرت و اتوماسیون را با بالاترین استانداردهای ایمنی و مهندسی راهبری میکند.
نصب مکانیکی و پایپینگ بهداشتی (Mechanical Installation & Hygienic Piping)
عملیات نصب با موقعیتیابی دقیق تجهیزات (Positioning) بر اساس نقشههای جانمایی (Plant Layout)، تراز کردن (Leveling) و اجرای فونداسیونهای جاذب ارتعاش آغاز میشود. پس از استقرار ماشینآلات، اجرای پایپینگ فرآیندی اهمیت ویژهای مییابد. در صنایع غذایی، شبکههای لولهکشی باید با رعایت دقیق استانداردهای بهداشتی اجرا شوند. تکنسینهای ما از متد جوشکاری مداری اتوماتیک (Orbital TIG Welding) همراه با تزریق گاز خنثی (Purging) در داخل لولههای استیل استفاده میکنند تا سطح داخلی جوش کاملاً صاف، بدون اکسیدگی و عاری از هرگونه تخلخل باشد. این امر برای جلوگیری از تجمع باکتریها و موفقیت سیستمهای CIP حیاتی است.
یکپارچهسازی الکتریکی و اتوماسیون صنعتی (Electrical & Automation Integration)
ماشینآلات مدرن صنایع غذایی نیازمند سیستمهای کنترل دقیق و بلادرنگ (Real-time) هستند. خدمات ما در این بخش شامل طراحی و ساخت تابلوهای کنترل موتور (MCC)، کابلکشی قدرت و ابزار دقیق در سینیکابلهای بهداشتی، و برنامهنویسی کنترلرهای منطقی (PLC) است. برای ایجاد یک کارخانه هوشمند، ماشینآلات مختلف (OEMs) را از طریق پروتکلهای شبکههای صنعتی به یک سیستم کنترل یکپارچه نظارتی و گردآوری داده (SCADA) متصل میکنیم. این معماری اتوماسیون، امکان ردیابی محصول (Traceability)، کنترل دقیق رسپیها و نظارت بر شاخص بهرهوری (OEE) را برای مدیران تولید در اتاق کنترل (Control Room) فراهم میسازد.
راهاندازی سرد، راهاندازی گرم و تحویل (Cold & Hot Commissioning)
پس از اتمام نصب، فاز راهاندازی (Commissioning) در دو مرحله ساختاریافته اجرا میشود. ابتدا راهاندازی سرد (Cold Commissioning) انجام میپگیرد که شامل تست سیگنالهای ورودی/خروجی (I/O Checks)، کالیبراسیون ابزار دقیق، تست چرخش موتورها (Bump Test) و چرخش آب در سیستم برای بررسی نشتی و فشار است. پس از تأیید کامل عملکرد مکانیکی و کنترلی، راهاندازی گرم (Hot Commissioning) با استفاده از مواد اولیه واقعی آغاز میشود. مهندسین فرآیند ما در این مرحله پارامترهای تولید را کالیبره کرده، گلوگاهها (Bottlenecks) را رفع نموده و پس از رسیدن خط به ظرفیت و کیفیت نامی، آموزشهای اپراتوری را ارائه و پلنت را به تیم بهرهبردار تحویل میدهند.